
Dom / Aktualności / Wiadomości branżowe / Przewodnik po tworzywach sztucznych ECTFE: właściwości, zastosowania i wskazówki dotyczące spawania dla profesjonalistów zajmujących się rurami
Wiadomości branżowe
Oct 26,2026
Przewodnik po tworzywach sztucznych ECTFE: właściwości, zastosowania i wskazówki dotyczące spawania dla profesjonalistów zajmujących się rurami
Tworzywa ECTFE rzadko przyciągają uwagę tak jak PTFE lub PVDF, a mimo to radzą sobie spokojnie w najtrudniejszych środowiskach usługowych współczesnego przemysłu. Jeśli Twoja praca obejmuje agresywne chemikalia, linie technologiczne o wysokiej czystości lub rurociągi z fluoropolimeru, które muszą zostać przycięte, dopasowane i połączone na miejscu, ECTFE jest materiałem, który warto właściwie zrozumieć.
Produkujemy sprzęt do zgrzewania rur i obsługujące go narzędzia, dlatego nasza uwaga skupia się raczej na złączu, a nie tylko na arkuszu danych. W tym przewodniku omówiono, czym jest tworzywo ECTFE, gdzie sprawdza się najlepiej, jak wypada w porównaniu z fluoropolimerami, które już znasz, i co to wszystko oznacza, gdy przychodzi czas na jego przygotowanie i spawanie.
Czym właściwie jest tworzywo sztuczne ECTFE
ECTFE oznacza etylen, chlorotrifluoroetylen. Jest to półkrystaliczny termoplastyczny fluoropolimer, zbudowany jako naprzemienny kopolimer etylenu i chlorotrifluoroetylenu w mniej więcej równych proporcjach. Ta struktura wyjaśnia większość jego zachowania: fluor i chlor w łańcuchu zapewniają odporność chemiczną, podczas gdy segmenty etylenowe zapewniają wytrzymałość mechaniczną i, co najważniejsze, zdolność do przetwarzania stopu.
Ten ostatni punkt oddziela ECTFE od PTFE. ECTFE można wytłaczać, formować wtryskowo, formować rotacyjnie i zgrzewać termicznie, co czyni go praktycznym w przypadku rur, blach, złączek, okładzin i powłok zaworów, a nie samych uszczelek i kształtowników spiekanych. Na rynek trafia w postaci granulek żywicy, proszku powłokowego oraz gotowych rur, arkuszy i elementów formowanych.
Najważniejsze właściwości w skrócie
Każdy gatunek jest formułowany nieco inaczej, dlatego poniższe liczby należy traktować jako ogólny obraz, a nie specyfikację. Arkusz danych Twojego dostawcy żywicy zawsze wygrywa.
| Własność | Typowe zachowanie |
|---|---|
| Makijaż chemiczny | Naprzemienny kopolimer etylenu i chlorotrifluoroetylenu |
| Temperatura topnienia | Około 240°C |
| Gęstość | Około 1,68 g/cm3 |
| Temperatura serwisowa | Około -76°C do 150°C |
| Odporność chemiczna | Silne kwasy, zasady, utleniacze i chlorowane rozpuszczalniki |
| Przepuszczalność | Bardzo niska zawartość gazów, par i wilgoci |
| Palność | Samogasnące, UL 94 V-0 w typowych gatunkach |
| Przetwarzanie | Wytłaczanie, formowanie wtryskowe, formowanie rotacyjne, zgrzewanie |
Zwykle dwa rzędy decydują, czy ECTFE jest właściwym rozwiązaniem dla projektu: odporność chemiczna i temperatura pracy. Profil odporności jest na tyle szeroki, że ECTFE radzi sobie ze stężonymi roztworami żrącymi i kwasami utleniającymi, które stanowią problem dla innych fluoropolimerów, podczas gdy pułap około 150 ° C utrzymuje go poniżej rodziny perfluoroalkoksy.
Gdzie tworzywo ECTFE zarabia na życie
- Obróbka chemiczna: wykładziny zbiorników, kolumn i płuczek, a także zawory, pompy, rury, armatura i wzierniki, które wykrywają agresywne media.
- Wysoka czystość i prace półprzewodnikowe: komponenty wymagające niewielkiej ilości substancji ekstrahowalnych, niskiej przepuszczalności i powierzchni, którą można niezawodnie czyścić.
- Przemysł farmaceutyczny i spożywczy: właściwości barierowe i obojętność chemiczna urządzeń procesowych i linii przesyłowych.
- Druty i kable: osłony i izolacja tam, gdzie liczy się niska dymność, odporność na płomienie i trwałość chemiczna.
- Powłoki: powłoki nakładane proszkowo i metodą formowania rotacyjnego, które chronią stalowe zbiorniki, elementy złączne i wirniki przed korozją i ścieraniem.
- Ogólne części przemysłowe: obudowy filtrów, łożyska pracujące na mokro i komponenty odporne na ścieranie.
Łączy je potrzeba trwałości w kontakcie z czymś nieprzyjemnym, w temperaturze, która pokonałaby polietylen czy polipropylen. Z tego też powodu producenci rur mający doświadczenie w branży PE i PP-R często współpracują z firmą ECTFE i jej odpowiednikami.
ECTFE Porównanie z PVDF, PTFE i PFA
| Materiał | Możliwość przetwarzania w stanie stopionym | Typowy sufit usługowy | Gdzie się wyróżnia | Pamiętaj |
|---|---|---|---|---|
| ECTFE | Tak | Około 150°C | Mocne zasady i kwasy utleniające, niska przepuszczalność, dobra odporność na ścieranie | Sufit o niższej temperaturze niż PFA lub PTFE |
| PVDF | Tak | Około 150°C | Sztywny, mocny, powszechnie dostępny w rurach i kształtkach | Bardziej wrażliwy na mocne zasady i niektóre rozpuszczalniki polarne |
| PTFE | Nie, spiekane | Około 260°C | Najszersza odporność chemiczna, bardzo niskie tarcie | Nie spawane; połączone za pomocą uszczelek, kołnierzy lub wkładek |
| PFA | Tak | Około 260°C | Wysoka czystość w połączeniu z odpornością na wysoką temperaturę | Kosztuje więcej i jest bardziej miękki niż ECTFE |
Jeśli warunki pracy są żrące lub silnie utleniające, ECTFE często przewyższa PVDF. Jeśli potrzebujesz sufitu o najwyższej temperaturze niezależnie od kosztów, rozwiązaniem będzie PFA lub PTFE. Cała reszta to negocjacje pomiędzy temperaturą, składem chemicznym, obciążeniem mechanicznym i budżetem.
Dołączenie do ECTFE Plastic: co ma znaczenie w stawie
Rury i kształtki ECTFE są zwykle łączone poprzez wtapianie doczołowe lub zgrzewanie w podczerwieni, a nie wtapianie kielichowe, a parametry złącza pochodzą od dostawcy żywicy i rur. Fuzja gniazd jest bardziej powszechna w systemach PVDF. Mimo to we wszystkich obowiązują te same zasady: czyste powierzchnie, właściwa temperatura ogrzewania, właściwy czas przebywania i chłodzenia oraz brak ruchu podczas wiązania złącza.
Oznacza to sprzęt z naprawdę regulowaną, powtarzalną regulacją temperatury, a nie tarczę z optymistycznymi oznaczeniami. Maszyna, która utrzymuje zadaną wartość przez cały długi dzień pracy, zapewnia spoinę, której można obronić, szczególnie w przypadku fluoropolimeru, gdzie okno przetwarzania jest węższe niż w przypadku polietylenu. Jest to temat, do którego często wracamy, dlatego też napisaliśmy o nim krótki poradnik jak wybrać odpowiednią zgrzewarkę mufową do różnych wymagań materiałowych .
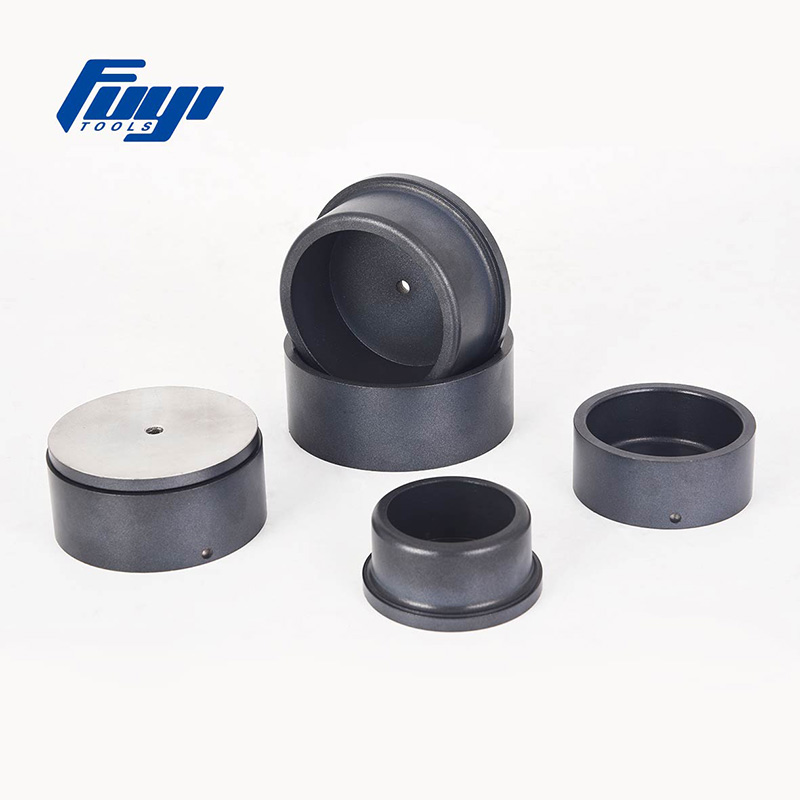 Przenośna zgrzewarka gniazdowa FYDLL110 do PE, PP, PVDF, PB Cyfrowa, przenośna zgrzewarka mufowa z regulowaną temperaturą i zakresem 220–260°C, odpowiednia do złączy rurowych PE, PP, PVDF i PB. Zobacz produkt →
Maszyny zbudowane do obróbki PVDF, PE i PP pokazują, jak w praktyce wygląda kontrolowany cykl ogrzewania i to doświadczenie przenosi się na nowy materiał.
Kontrola temperatury nie podlega negocjacjom
Jeśli zbyt mocno rozgrzejesz fluoropolimer, ryzykujesz degradacją, odbarwieniem i oparami, których nie chcesz w warsztacie. Uruchom go na zbyt zimno, a otrzymasz złącze, które wygląda akceptowalnie i cicho zawodzi pod ciśnieniem. Wąskie pasmo między tymi dwoma wynikami powoduje, że skalibrowane narzędzie grzewcze i wyświetlacz cyfrowy mają tutaj większe znaczenie niż w przypadku standardowej linii PE.
Przygotowanie powierzchni decyduje o spoinie przed rozpoczęciem
ECTFE ma niską energię powierzchniową, więc zanieczyszczenia, kurz, wilgoć i utleniona warstwa pozostawiona po cięciu działają przeciwko Tobie. Wytnij prosto, usuń zadziory, a następnie zeskrob lub zeszlifuj strefę spoiny bezpośrednio przed ogrzewaniem. Mały zestaw narzędzia do przygotowania powierzchni obejmuje większość prac na miejscu.
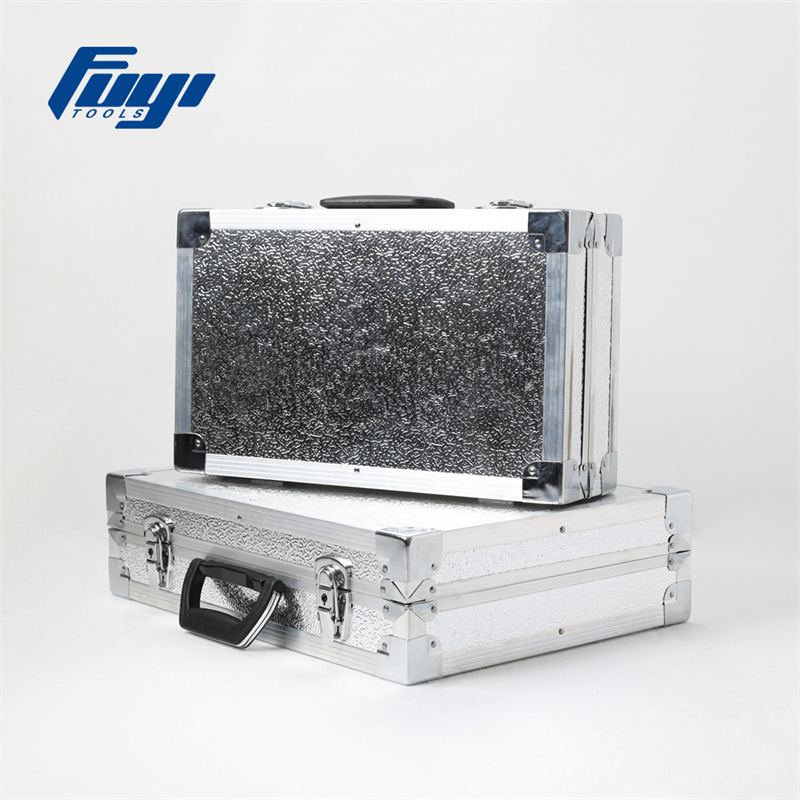 FYEPS400 Skrobak do rur elektrooporowych do HDPE, PP-R i PP Profesjonalne narzędzie do skrobania do przygotowania powierzchni rur z tworzyw sztucznych do Ø 400 mm przed elektrooporem, kompatybilne z materiałami HDPE, PP-R i PP. Zobacz produkt →
Praktyczna lista kontrolna przed spawaniem ECTFE
- Potwierdź u swojego dostawcy gatunek rur i kształtek, uwzględniając wszelkie pigmenty lub dodatki zmieniające parametry spawania.
- Sprawdź temperaturę narzędzia grzewczego za pomocą skalibrowanej sondy powierzchniowej, a nie samego wyświetlacza maszyny.
- Przytnij rurę pod kątem prostym i usuń zadziory; cięcie pod kątem tworzy nierówną stopkę i przewidywalny słaby punkt.
- Zeskrobać lub przetrzeć strefę spoiny, aby usunąć utlenioną warstwę, a następnie utrzymywać ją w czystości i suchości.
- Podeprzyj oba końce, aby nic się nie przesuwało podczas ogrzewania, łączenia lub chłodzenia.
- Przestrzegaj pełnego czasu chłodzenia; Wczesne zwolnienie złącza fluoropolimerowego jest początkiem wycieków.
- Zapisz zastosowane parametry — rozmiar rury, temperaturę, czas nagrzewania i chłodzenia — aby kolejne połączenie było powtarzalne.
Gdzie pasujemy
Firma Hangzhou Fuyi Tools spędziła 16 lat na budowaniu sprzętu do zgrzewania rur i związanego z nim oprzyrządowania, od maszyn do zgrzewania w stałej temperaturze i z gniazdami cyfrowymi po maszyny elektrooporowe w stylu transformatora i inwertera. Oprócz nich znajdują się mniejsze elementy, które decydują o jakości połączenia: obcinaki, narzędzia do fazowania, szczypce do zimnych pierścieni, podkładki pomiarowe i skrobaki.
W przypadku produkcji warsztatowej, gdzie szpule są prefabrykowane, zanim dotrą na miejsce, stała jednostka naprawdę wpływa na spójność i tempo, ponieważ operator nie walczy jednocześnie z grawitacją i poruszającą się rurą.
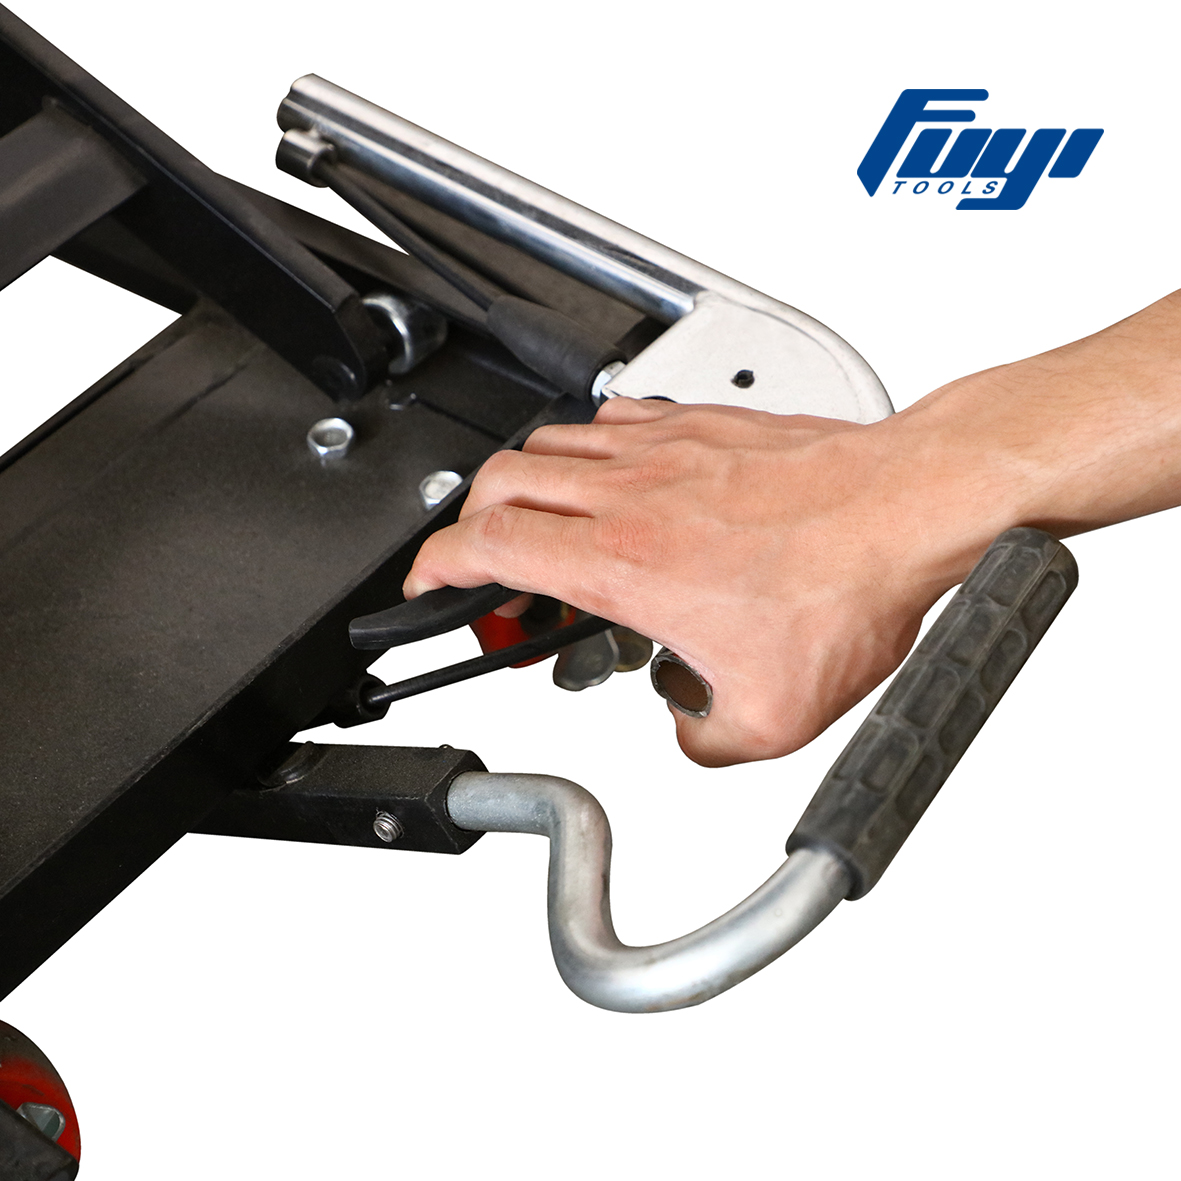 Zgrzewarka stołowa 50-160MM z windą Stołowa spawarka mufowa z podnośnikiem i uchwytem do rur, do rur PP-R, HDPE, PB i PP od 32 mm do 160 mm. Zobacz produkt →
Jeśli posiadasz już sprzęt do PE i PP-R, przejście na fluoropolimery jest głównie kwestią parametrów, cierpliwości i czystego przygotowania, a nie zupełnie nowego zawodu.
Niezależnie od tego, czy prowadzisz już linie fluoropolimerowe, czy przechodzisz na nie z PE i PP-R, podstawy się nie zmieniają: poznaj materiał, kontroluj temperaturę, przygotuj powierzchnię i poczekaj, aż złącze ostygnie. Tworzywo ECTFE nagradza tę dyscyplinę długą i cichą pracą w miejscach, gdzie niewiele więcej się liczy.
Jeśli chcesz omówić konkretne zastosowanie, nasz zespół chętnie pomoże Ci dopasować odpowiednią maszynę i oprzyrządowanie do rury i materiału, z którego korzystasz.
Powiązane produkty


 +86-158 6813 9123
 +86-571-82432777

 Droga Yangguang nr 7, obszar przemysłowy Linpu, miasto Hangzhou, prowincja Zhejiang, Chiny
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
