
Dom / Aktualności / Wiadomości branżowe / Objaśnienie rur SDR17 HDPE: wymiary, wartości ciśnienia i łączenie metodą termojądrową
Wiadomości branżowe
Oct 12,2026
Objaśnienie rur SDR17 HDPE: wymiary, wartości ciśnienia i łączenie metodą termojądrową
Kiedy rura PE100 dociera na miejsce z nadrukowanym SDR17 na cylindrze, liczba ta nie oznacza klasy materiału ani klasy ciśnienia. Jest to standardowy współczynnik wymiarów, który ustala zależność pomiędzy zewnętrzną średnicą rury i jej grubością ścianki. W przypadku SDR17 stosunek ten wynosi 17:1: rura o średnicy 110 mm ma ściankę o grubości około 6,5 mm, a w przypadku PE100 ciśnienie nominalne wynosi 10 barów. Praktyczna konsekwencja dla instalatorów i projektantów jest prostsza: linia SDR17 rzadko przechodzi przez ścianę rury. Kiedy zawiedzie, zawodzi na złączu termojądrowym. Dlatego jakość złącza i sprzęt, który ją wytwarza, zasługuje na taką samą uwagę, jak sam numer SDR.
Co oznacza SDR17 w projektowaniu rur
Standardowy współczynnik wymiaru to liczba bezwymiarowa obliczana poprzez podzielenie zewnętrznej średnicy rury przez jej minimalną grubość ścianki. Ponieważ stosunek ten pozostaje stały dla wszystkich średnic, jedna klasa SDR obejmuje cały zakres rozmiarów rur przy zachowaniu tej samej nośności ciśnieniowej. W systemie SDR wyższy współczynnik oznacza cieńszą ściankę w stosunku do średnicy zewnętrznej, więc SDR17 plasuje się pomiędzy cięższymi klasami SDR11 a lżejszymi klasami SDR21 i SDR26.
Rury PE100 i SDR17 mają zwykle klasę PN10 (10 barów dla wody o temperaturze 20°C); w przypadku materiału PE80 ta sama geometria ma klasę PN8. Wartości te określają bezpieczną obwiednię eksploatacyjną sieci rurociągów. Wartości nominalne zakładają czystą wodę i 50-letni okres użytkowania, zatem uwzględniają znaczny margines bezpieczeństwa dla rzeczywistych warunków instalacji.
| Nominalna średnica zewnętrzna (mm) | Obliczona grubość ścianki SDR17 (mm) | Typowe ciśnienie znamionowe (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Ponieważ stosunek jest stały, rura SDR17 o średnicy 315 mm i rura SDR17 o średnicy 63 mm mają tę samą teoretyczną wytrzymałość ciśnieniową. Wraz z rozmiarem zmienia się powierzchnia ściany, ciężar na metr i praktyczna metoda łączenia – dlatego specyfikacja SDR17 musi być dopasowana do równie zdyscyplinowanego planu instalacji.
SDR17 vs SDR11: Co zmienia się w stosunku
Większość decyzji dotyczących zakupu rur PE sprowadza się do wyboru pomiędzy SDR17 a SDR11, ponieważ są to dwa współczynniki dominujące w specyfikacjach dotyczących wody i ścieków. Krótka wersja jest następująca: SDR11 zapewnia większą grubość ścianki i wyższą wartość ciśnienia; SDR17 zapewnia większy obszar przepływu i niższy koszt materiału. W przypadku długiego rurociągu różnica w koszcie na metr może być decydująca, ale tylko wtedy, gdy niższe ciśnienie jest akceptowalne w warunkach eksploatacyjnych.
| Własność | SDR17 (PE100) | SDR11 (PE100) |
|---|---|---|
| Grubość ścianki w stosunku do średnicy zewnętrznej | OD/17 | OD/11 |
| Nominalne ciśnienie znamionowe, woda 20°C | PN10 | PN16 |
| Nominalne ciśnienie znamionowe, PE80 | PN8 | PN12,5 |
| Przekrój wewnętrzny na średnicę zewnętrzną | Większy | Mniejszy |
| Waga na metr | Niższy | Wyżej |
| Koszt materiału za metr | Niższy | Wyżej |
| Odporność na obciążenia punktowe i uderzenia | Niższy | Wyżej |
Różnica konstrukcyjna wpływa również na obsługę. W przypadku cieńszej ściany SDR17 ostry kamień w podsypce wykopu, nieostrożne zasypywanie lub mocny upadek podczas rozładunku może spowodować naprężenie lub wgniecenie rury łatwiej niż w przypadku SDR11. Nie oznacza to, że SDR17 jest produktem delikatnym; oznacza to, że przygotowanie wykopu i ostrożne obchodzenie się z nim stanowią część specyfikacji. Wykonawcy, którzy zakopują SDR17 w rowach wypełnionych kamieniami bez podsypki piaskowej, zobaczą w rezultacie brak okrągłości i deformację pod obciążeniem punktowym na długo przed pojawieniem się ciśnienia w linii.
Gdzie SDR17 jest właściwą specyfikacją
SDR17 wybiera się tam, gdzie ciśnienie projektowe utrzymuje się na poziomie 10 barów lub poniżej, a obciążenie zewnętrzne jest umiarkowane. To sprawia, że jest to rozwiązanie domyślne dla szerokiej gamy sieci rurociągów komunalnych i przemysłowych:
- Linie kanalizacji grawitacyjnej i deszczowej, gdzie ciśnienie wewnętrzne jest bliskie zeru, a głównym wymaganiem jest wytrzymanie obciążeń instalacyjnych.
- Sieci wodociągowe i wiejskie sieci wodociągowe pracujące przy umiarkowanych, stabilnych ciśnieniach.
- Sieci nawadniające i linie zaopatrzenia rolnictwa, gdzie długie przebiegi zapewniają znaczną oszczędność materiałów.
- Przemysłowe obiegi wody technologicznej i wody chłodzącej o kontrolowanym ciśnieniu i mediach nieagresywnych.
- Projekty odkrywkowe i odwierty kierunkowe, w przypadku których projektant potwierdził, że wydajność PN10 jest wystarczająca.
Logika ekonomiczna jest prosta: przy tej samej średnicy zewnętrznej SDR17 zużywa mniej polimeru, waży mniej i zapewnia nieco większy otwór wewnętrzny. W przypadku długiego rurociągu łączna oszczędność materiału, transportu i obsługi może być znaczna — i właśnie dlatego SDR17 jest klasą „koń pociągowy” dla średniociśnieniowych systemów PE.
Łączenie fuzyjne: wygrana lub przegrana systemu SDR17
Cienkościenna rura SDR17 jest dobrym przewodem, ale rurociąg jest tak wytrzymały, jak jego złącza. Rura PE jest łączona poprzez stopienie i ponowne zestalenie polimeru na styku; prawidłowo wykonane złącze zgrzewane nie zawiera kleju, uszczelki ani uszczelki. W instalacjach SDR17 dominują dwie metody. Zgrzewanie kielichowe stosowane jest głównie do małych otworów w systemach rurowych PP-R/PE, zazwyczaj od 20 mm do około 110 mm. Elektrooporność jest stosowana w przypadku sieci średniej wielkości i dużych, gdzie łącznik lub złączka owija się wokół przygotowanych końcówek rur.
Zgrzewanie muf wymaga trzech rzeczy: czystych powierzchni, prostokątnie przyciętych końców rur i narzędzia grzewczego utrzymującego stabilną temperaturę stopu. Koniec rury i wnętrze kielicha złączki są podgrzewane przy tych samych powierzchniach grzejnika, a następnie wyjmowane i ściskane razem, tworząc widoczną podwójną zgrubienie. Nieprawidłowo przetnij rurę, sfazuj ją nierównomiernie lub rozłącz złącze, zanim ostygnie, a jakość spoin spadnie, mimo że sama rura SDR17 jest idealnie zdrowa.
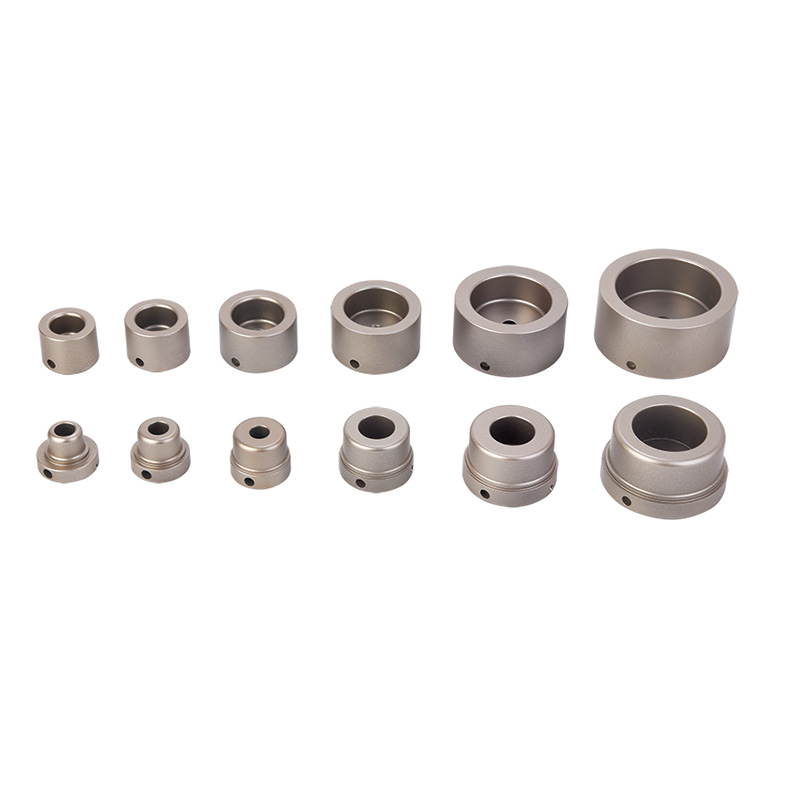 Cyfrowa spawarka gniazdowa FYD63 63 mm PPR z wyświetlaczem temperatury LED Ta cyfrowa zgrzewarka gniazdowa o średnicy 63 mm pokazuje rzeczywistą temperaturę powierzchni grzewczej na wyświetlaczu LED, co pozwala uniknąć zgadywania. Pasuje do typowych złączek PP-R/PE na odgałęzieniach SDR17 i pomaga operatorom w tworzeniu spójnych, szczelnych połączeń. Zobacz produkt →
Maszyna do zgrzewania gniazd z cyfrowym wyświetlaczem eliminuje większość domysłów, ponieważ operator odczytuje rzeczywistą temperaturę powierzchni grzejnika, zamiast polegać na tarczy termostatu o niepewnej dokładności. Maszyna cyfrowa klasy 63 mm obejmuje najpopularniejszy zakres małych średnic i pasuje do złączek PP-R/PE stosowanych na odgałęzieniach SDR17. Sekwencja procedur — cięcie, fazowanie, podgrzewanie, łączenie, schładzanie — jest dokładnie taka sama, niezależnie od tego, czy pracujesz przy grubości 20 mm, czy 160 mm. Wykonawcy, którzy przestrzegają ww najlepsze praktyki dotyczące mocnej, szczelnej spoiny kielichowej konsekwentnie wytwarzają złącza, które wytrzymują próbę ciśnieniową za pierwszą próbą.
Elektrofuzja to inny proces wymagający innej dyscypliny. Przygotowane końcówki rur wprowadza się do mufy elektrooporowej z drutem oporowym osadzonym w jej wewnętrznej powierzchni; maszyna przesyła kontrolowany prąd przez drut, topiąc otaczający polimer, w wyniku czego rura i złączka łączą się w jedną całość. Najczęstszą przyczyną awarii złącza elektrooporowego nie jest napięcie maszyny ani jakość złączki – jest to nieprzygotowana powierzchnia rury. Rury PE tworzą cienką warstwę tlenku, która uniemożliwia prawidłowe połączenie, a w terenie powierzchnia często jest zanieczyszczona brudem, tłuszczem lub pyłem murarskim. Jeśli ta warstwa nie zostanie usunięta, złącze może przejść kontrolę wzrokową i po kilku miesiącach ulec zniszczeniu pod ciśnieniem.
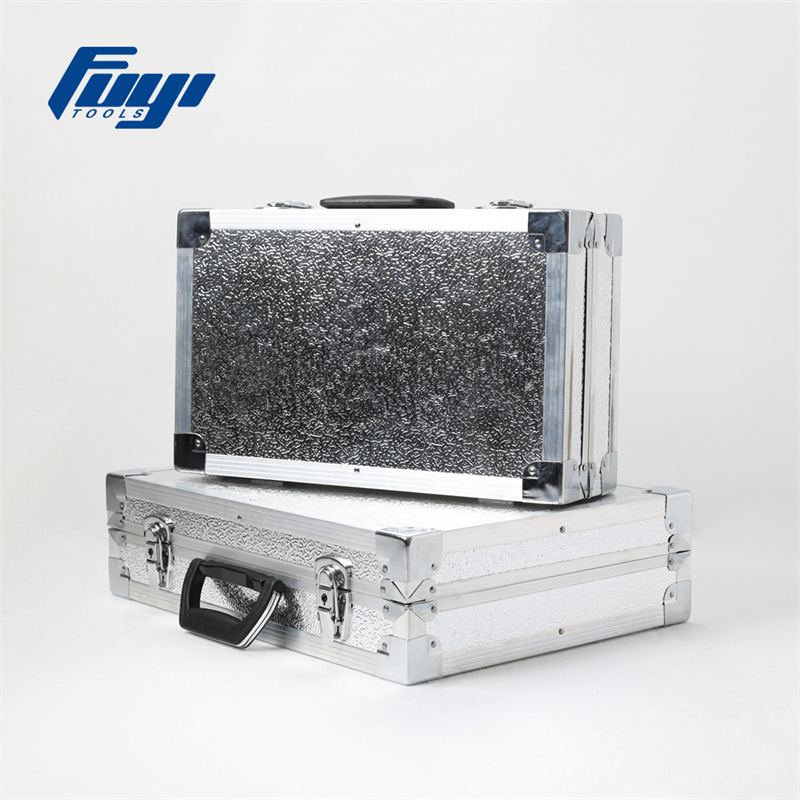 Skrobak elektrooporowy FYEPS400 do przygotowania powierzchni rur HDPE W przypadku złączy elektrooporowych istotne jest odpowiednie przygotowanie powierzchni. Zgarniacz ten równomiernie usuwa warstwę tlenku, nie osłabiając cienkich ścianek SDR17, zmniejszając ryzyko uszkodzenia złącza pod ciśnieniem. Niezawodne narzędzie do każdego zadania elektrooporowego. Zobacz produkt →
Dlatego w każdej skrzynce narzędziowej do spawania SDR17 powinna znaleźć się skrobaczka do rur elektrooporowych. Dobrze wykonany skrobak usuwa warstwę tlenku równomiernie na całym obwodzie, nie kopiąc na tyle głęboko, aby osłabić ściankę – realne ryzyko w przypadku cienkościennej rury SDR17, jeśli ktoś improwizuje z grubym papierem ściernym. Przy ciśnieniu 10 barów, na które pozwala SDR17 PE100, integralność złącza nie może być oczywista.
Sama elektroopornica musi zapewniać stabilny, powtarzalny cykl zgrzewania. Maszyny typu inwerterowego są lżejsze i bardziej przenośne do prac w terenie, natomiast maszyny typu transformatorowego są preferowane do intensywnego, ciągłego użytkowania. Równie ważne jest dopasowanie maszyny do zakresu średnic: jednostka o średnicy znamionowej tylko do 63 mm nie ma miejsca na magistrali SDR17 200 mm, a zbyt duża maszyna marnuje energię i czas na małe połączenia odgałęzione.
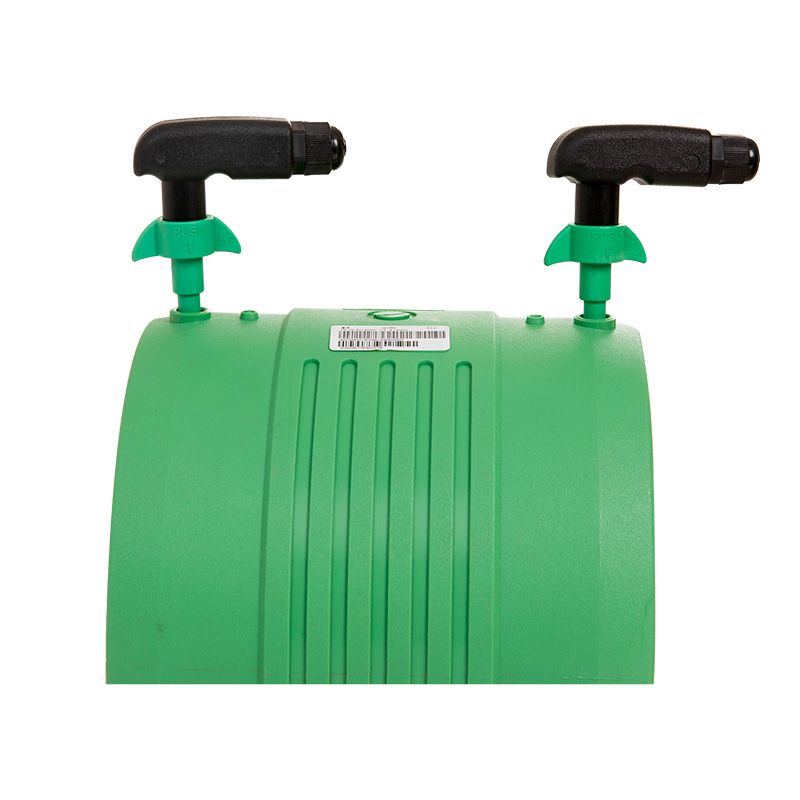 Inwertorowa zgrzewarka elektrooporowa 20-315MM do łączenia rur z tworzyw sztucznych Ta inwertorowa maszyna elektrooporowa obsługuje szeroki zakres średnic rur od 20 do 315 mm, dzięki czemu jest wszechstronna w przypadku połączeń sieciowych i odgałęzień SDR17. Jego przenośna konstrukcja jest dostosowana do pracy w terenie, zapewniając jednocześnie stabilne, powtarzalne cykle spawania. Zobacz produkt →
Producenci z wieloletnim doświadczeniem eksportowym, tacy jak Hangzhou Fuyi Tools, oferują kompletne asortyment sprzętu do łączenia rur od zgrzewarek mufowych i elektrooporowych po obcinaki, skrobaki i narzędzia do fazowania — dzięki temu cały proces spawania pozostaje spójny. Kompaktowa maszyna inwerterowa o średnicy od 20 mm do 315 mm pokrywa prawie każde połączenie główne i odgałęzione SDR17 spotykane w typowym miejscu.
Określenie SDR17 jest łatwą częścią; dostarczenie instalacji SDR17, która pozostanie szczelna przez dziesięciolecia, jest dyscypliną instalacyjną. Potwierdź, że gatunek rury i ciśnienie znamionowe odpowiadają projektowi, dokładnie przytnij i sfazuj końce, zeskrob rurę przed elektrooporem i użyj spawarki z niezawodną kontrolą temperatury lub cyklu. Jeśli te etapy zostaną wykonane konsekwentnie, SDR17 będzie działać dokładnie tak, jak obiecuje to przełożenie: niezawodna, ekonomiczna rura ciśnieniowa do sieci wodociągowych i kanalizacyjnych o umiarkowanym obciążeniu.
Powiązane produkty


 +86-158 6813 9123
 +86-571-82432777

 Droga Yangguang nr 7, obszar przemysłowy Linpu, miasto Hangzhou, prowincja Zhejiang, Chiny
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
