
Dom / Aktualności / Wiadomości branżowe / Chemiczne systemy rurociągów: materiały, zgrzewanie i instalacja bez wycieków
Wiadomości branżowe
Sep 21,2026
Chemiczne systemy rurociągów: materiały, zgrzewanie i instalacja bez wycieków
Systemy rurociągów chemicznych często zawodzą na złączach, a nie na rurze. Pojedyncza spoina, która jest zbyt zimna lub zbyt płytka, będzie przeciekać w ciągu kilku miesięcy, zwłaszcza jeśli będzie zawierać stężony kwas lub wodę o wysokiej czystości. Dlatego inżynierowie i wykonawcy powinni oceniać technologię połączeń równie uważnie, jak gatunek żywicy.
Dlaczego rury polimerowe dominują w usługach chemicznych
Polimerowe systemy rurowe stały się standardem w przetwórstwie chemicznym, obiegach wody dejonizowanej, zakładach celulozowo-papierniczych oraz oczyszczaniu ścieków. Powód jest prosty: rura termoplastyczna nie koroduje jak stal węglowa, nie wymaga powłok zewnętrznych i nie dodaje metalicznych zanieczyszczeń do wrażliwych płynów. PP-R, PE i PVDF nadają się do stosowania w szerokim zakresie agresywnych mediów i temperatur.
W zastosowaniach wymagających wysokiej czystości i substancji chemicznych PP-R zapewnia doskonałą odporność na kwasy, zasady i rozpuszczalniki w umiarkowanych temperaturach. HDPE i PE 100 są preferowane ze względu na ich wytrzymałość, elastyczność i zdolność do obsługi instalacji zakopanych lub ruchomych. Gdy temperatura lub korozyjność przekracza granice PP-R, często określa się PVDF.
| Materiał | Typowy serwis chemiczny | Zakres temperatur (w przybliżeniu) | Podstawowa metoda łączenia |
|---|---|---|---|
| PP-R | Kwasy, zasady, woda dejonizowana | Do 95°C | Fuzja gniazd |
| PE/PE 100 | Woda, odpady, rozcieńczone chemikalia | Do 60°C | Elektrofuzja, zgrzewanie gniazd |
| PVDF | Silne kwasy, rozpuszczalniki, media o wysokiej czystości | Do 140°C | Fuzja gniazd, butt fusion |
Socket Fusion: sprawdzona metoda dla mniejszych linii
Zgrzewanie kielichowe jest podstawową metodą łączenia rur PP-R o średnicy zewnętrznej do około 63 mm w zastosowaniach chemicznych. Koniec rury i kielich kształtki nagrzewa się jednocześnie za pomocą narzędzia zamontowanego na zgrzewarce kielichowej. Gdy powierzchnie osiągną prawidłowy stan stopienia, operator wkłada rurę do złączki i utrzymuje ją pod ciśnieniem, aż złącze ostygnie. Prawidłowe wykonanie zależy od trzech czynników: temperatury, czasu nagrzewania i głębokości wprowadzenia.
Korzystanie z maszyny o kontrolowanej temperaturze eliminuje dużą część zmienności operatora. Modele o stałej temperaturze są proste i opłacalne, ale maszyny z cyfrowym wyświetlaczem pozwalają operatorowi sprawdzić dokładną temperaturę stopu przed każdym spawaniem. Jest to szczególnie ważne w instalacjach rurociągów chemicznych, gdzie wyciek może narazić pracowników na działanie niebezpiecznych mediów. Aby uzyskać głębsze spojrzenie, postępuj zgodnie z najlepsze praktyki uzyskiwania mocnej i wolnej od wycieków spoiny kielichowej .
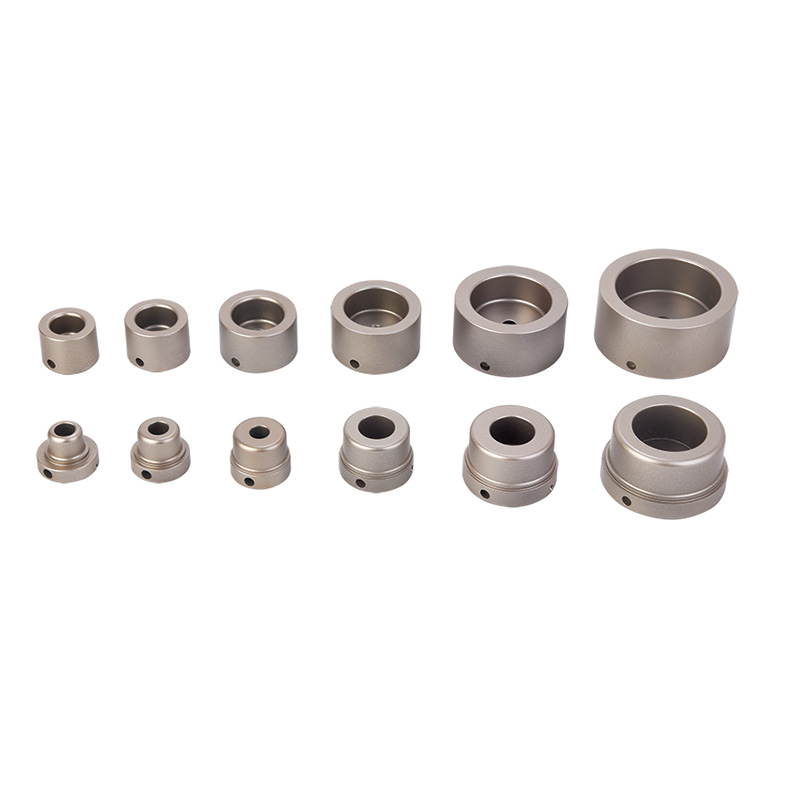 Cyfrowa zgrzewarka gniazdowa z wyświetlaczem temperatury LED do rur PPR 63 mm Ta cyfrowa spawarka zapewnia precyzyjną kontrolę temperatury za pomocą wyświetlacza LED, pomagając zapewnić mocne i szczelne połączenia kielichowe. Jest to szczególnie przydatne podczas pracy z rurociągami chemicznymi, gdzie jakość spoiny ma kluczowe znaczenie. Zobacz produkt →
Przed nagrzaniem rurę należy przyciąć pod kątem prostym, sfazować i oczyścić. Obrotowy lub zapadkowy obcinak do rur dobrze sprawdza się w przypadku większości rur z tworzyw sztucznych. Fazowanie usuwa szorstką krawędź, która mogłaby spowodować strzępienie materiału z otworu złącza podczas wstawiania.
Elektrooporyzacja dla przewodów o dużej średnicy, zakopanych lub trudno dostępnych
Elektrooporność jest metodą z wyboru, gdy zgrzewanie gniazd staje się niepraktyczne. Stosuje się go do rur PE o większej średnicy, rur zakopanych w ziemi, instalacji bezwykopowych i prac naprawczych, gdzie siła obrotu lub wtapiania jest ograniczona. Złączka elektrooporowa zawiera wbudowany drut oporowy. Spawarka przepuszcza prąd przez drut, topiąc otwór montażowy i powierzchnię rury.
Jedną z głównych zalet jest to, że elektrooporność nie jest zależna od siły operatora ani ustawienia. Łącznik mocuje rurę na miejscu podczas tworzenia spoiny. Nadaje się również do rur PE o różnych grubościach ścianek.
Skuteczna elektrooporyzacja wymaga jednak starannego przygotowania powierzchni w terenie. Tuż przed spawaniem rurę należy zeskrobać w celu usunięcia tlenków i zanieczyszczeń. Ostry skrobak do rur elektrooporowych nie jest opcjonalny; określa, czy złącze będzie gazoszczelne przez lata użytkowania.
 Skrobak do rur HDPE do elektrooporowego przygotowania rur o średnicy do 400 mm Do usunięcia tlenków i zanieczyszczeń przed elektrooporem niezbędny jest ostry skrobak. To narzędzie zapewnia czystą powierzchnię rury, co jest niezbędne do uzyskania gazoszczelnych połączeń, które pozostaną niezawodne przez lata użytkowania. Zobacz produkt →
Zgrzewarki elektrooporowe dostępne są w dwóch szerokich typach: transformatorowe i inwerterowe. Maszyny typu transformatorowego są wytrzymałe i często preferowane w przypadku dużych zadań wymagających dużej intensywności na placu budowy, natomiast maszyny inwerterowe są lżejsze i bardziej energooszczędne. W typowym zakresie 20–160 mm transformatorowa zgrzewarka elektrooporowa zapewnia niezawodną moc wyjściową i stałe ogrzewanie.
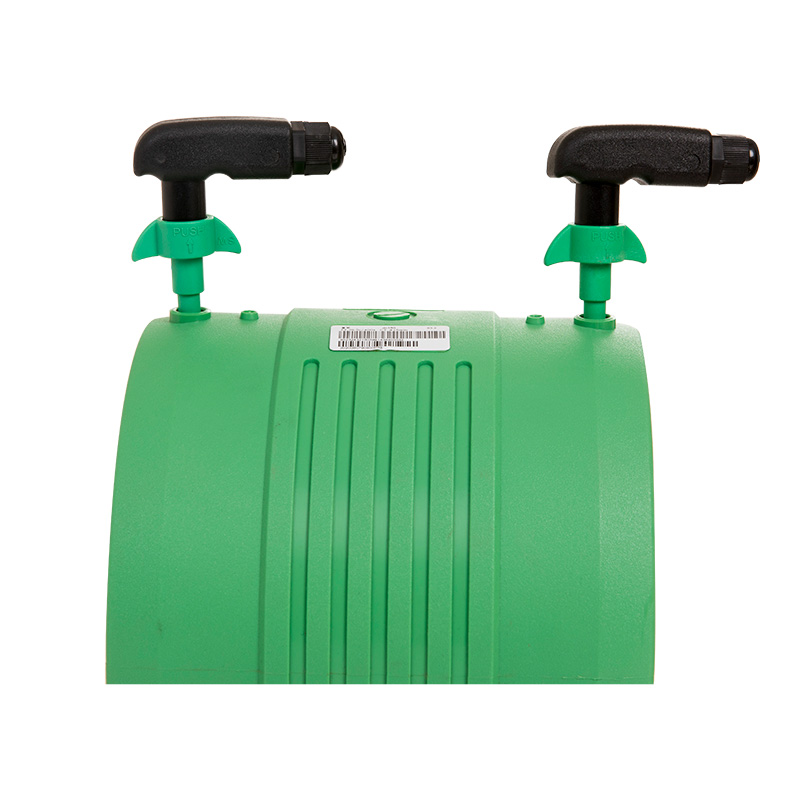 Zgrzewarka elektrooporowa do rur HDPE, PP i PPR od 20 do 160mm Ta zgrzewarka elektrooporowa oparta na transformatorze zapewnia stabilną wydajność rur w zakresie 20–160 mm. Został zaprojektowany do niezawodnego użytku w terenie, oferując spójne ogrzewanie i zautomatyzowane sterowanie w celu tworzenia trwałych połączeń w instalacjach wodnych i gazowych. Zobacz produkt →
Po zeskrobaniu rurę wsunąć całkowicie do złączki i podłączyć przewody. Ustawić prawidłowy czas zgrzewania i prąd zgodnie z zaleceniami producenta złączki. Maszyna kontroluje cykl zgrzewania i zapobiega przegrzaniu.
Praktyki instalacyjne zapobiegające wyciekom
Dobra fajka i dobra maszyna nie wystarczą. Inżynierowie hydraulicy i operatorzy instalacji wiedzą, że ostateczna jakość złącza zależy od przygotowania i dyscypliny. Poniższe praktyki należy traktować jako niezbywalne podczas instalowania systemów rurociągów chemicznych.
- Przed fazowaniem rury przytnij kwadrat. Ukośne nacięcie zmniejsza efektywną głębokość wsunięcia i osłabia połączenie.
- Należy zastosować czas nagrzewania właściwy dla średnicy rury i grubości ścianki. Zbyt krótki pozostawia niestopione powierzchnie; zbyt długi powoduje degradację polimeru.
- Wsuń rurę całkowicie do znaku głębokości kielicha. Częściowe wsunięcie powoduje koncentrację naprężeń i ukrytą ścieżkę wycieku.
- Utrzymuj ciśnienie wprowadzania przez określony czas chłodzenia. Przesuwanie rury przed miejscami spoin może spowodować mikropęknięcia.
- Przed oddaniem systemu do użytku należy przeprowadzić próbę ciśnieniową. Badanie powinno odbywać się powyżej ciśnienia projektowego i trwać wystarczająco długo, aby wykryć powolne wycieki.
Wykonanie tych kroków przy użyciu skalibrowanego sprzętu do zgrzewania i przeszkolonych operatorów zapewni spójną jakość połączeń, które wytrzymają cały okres eksploatacji systemu rurociągów.
Wybór odpowiedniego sprzętu do projektu rurociągów chemicznych
Wybór odpowiedniego narzędzia do zgrzewania rozpoczyna się od rozmiaru i materiału rury. Małe żyłki PP-R do 63 mm najlepiej zgrzewać za pomocą cyfrowej lub automatycznej zgrzewarki gniazdowej, która zapewnia precyzyjną kontrolę temperatury i szybkość działania. W przypadku dużych linii PE lub prac naprawczych lepszą inwestycją jest maszyna elektrooporowa. Na etapie przygotowania obcinaki do rur i skrobaki należy dobrać do średnicy rury i twardości materiału.
Projekty różnią się także przenośnością i warunkami terenowymi. Jednostki stołowe pasują do warsztatów prefabrykacyjnych; jednostki ręczne umożliwiają operatorowi poruszanie się wzdłuż rurociągu. Decydenci powinni szukać sprzętu zapewniającego stabilną moc wyjściową, niezawodne elementy grzejne i łatwe do odczytania wyświetlacze. Właściwe narzędzia mogą skrócić czas szkolenia, poprawić wydajność pierwszego przejścia i obniżyć koszty uszkodzonych połączeń.
Lekcja płynąca z systemów rurociągów chemicznych jest taka, że wybór materiału i technologia połączeń to dwie połowy jednej decyzji. Żywica zgodna chemicznie jest tak dobra, jak spoina, która ją łączy. Dzięki prawidłowemu procesowi zgrzewania kielichów lub elektrooporyzacji, właściwemu przygotowaniu powierzchni i skalibrowanemu sprzętowi rurociągi chemiczne mogą działać przez dziesięciolecia bez wycieków.
Powiązane produkty


 +86-158 6813 9123
 +86-571-82432777

 Droga Yangguang nr 7, obszar przemysłowy Linpu, miasto Hangzhou, prowincja Zhejiang, Chiny
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
