
Dom / Aktualności / Wiadomości branżowe / Rurociągi odporne na chemikalia: wybór materiałów i niezawodne metody spawania
Wiadomości branżowe
Sep 28,2026
Rurociągi odporne na chemikalia: wybór materiałów i niezawodne metody spawania
Kiedy zakład chemiczny potrzebuje nowej linii przesyłowej podchlorynu sodu, wybór rur nie jest rutynową decyzją hydrauliczną. Temperatura, stężenie, a nawet śladowe zanieczyszczenia mogą w ciągu kilku miesięcy zamienić pozornie odpowiedni termoplast w nieszczelny lub kruchy komponent. Ta sama logika dotyczy drenażu przemysłowego, oczyszczania ścieków i mediów technologicznych. To, co wybierzesz do przenoszenia substancji chemicznych, ma znaczenie, ale także sposób podłączenia rury.
Jak atak chemiczny niszczy materiały rurociągów
Odporność chemiczna nie jest pojedynczą właściwością. Opisuje, jak polimer wytrzymuje działanie określonej substancji chemicznej w określonym stężeniu i temperaturze. Polimer, który radzi sobie z 30% kwasem siarkowym w temperaturze pokojowej, może szybko ulec uszkodzeniu w temperaturze 60°C. Zrozumienie trybów ataku pomoże Ci zadać właściwe pytania podczas przeglądania arkuszy danych.
- Rozerwanie łańcucha polimerowego. Kwasy, utleniacze i niektóre rozpuszczalniki niszczą łańcuchy molekularne, powodując kruchość i utratę wytrzymałości mechanicznej.
- Ekstrakcja plastyfikatora. Kontakt z niektórymi cieczami organicznymi może spowodować wypłukiwanie dodatków, przez co rura stanie się twarda i łamliwa.
- Pękanie naprężeniowe środowiska. Połączenie naprężeń mechanicznych, czynników chemicznych i czasu może spowodować powstawanie pęknięć w wyniku drobnych zadrapań powierzchni.
Mechanizmy te mogą występować jednocześnie. Dlatego same arkusze danych materiałów nie wystarczą; należy sprawdzić zgodność chemiczną w oparciu o uznane referencje i wziąć pod uwagę rzeczywistą temperaturę pracy.
Wybór tworzywa termoplastycznego do zastosowań chemicznych
Większość rurociągów procesowych do zastosowań chemicznych wykorzystuje jeden z czterech tworzyw termoplastycznych: HDPE, polipropylen (PP), PVDF lub CPVC. Każdy z nich ma inny profil odporności chemicznej i metodę instalacji. Poniższa tabela stanowi uproszczony widok do celów planowania. Przed dokonaniem ostatecznej specyfikacji należy zawsze zapoznać się z aktualną tabelą kompatybilności, np. PPI TR-19.
| Materiał | Typowy serwis chemiczny | Ograniczenia | Metoda łączenia |
|---|---|---|---|
| HDPE | Rozcieńczone kwasy, zasady, sole, wiele związków organicznych | Nie dla silnych utleniaczy lub wielu chlorowanych rozpuszczalników w podwyższonej temperaturze | Fuzja doczołowa, elektrofuzja |
| Polipropylen | Szeroka odporność na rozpuszczalniki organiczne i szeroką gamę kwasów | Ograniczona temperatura pracy; nie jest idealny do silnych środków utleniających | Fuzja gniazda, fuzja doczołowa |
| PVDF | Doskonała odporność na mocne kwasy, halogeny i rozpuszczalniki | Wyższe koszty surowców; bardziej wymagające parametry stapiania | Spawanie fuzyjne |
| CPVC | Dobra odporność na gorące kwasy, wiele substancji żrących i chemikalia przemysłowe | Nie zawsze kompatybilny z aromatami i niektórymi rozpuszczalnikami chlorowanymi | Cementowanie rozpuszczalnikowe lub zgrzewanie |
Na przykład HDPE radzi sobie z wieloma rozcieńczonymi kwasami i substancjami żrącymi, co czyni go koniem pociągowym w liniach ścieków i neutralizacji. Jednakże chlorowane rozpuszczalniki mogą powodować pęcznienie i przenikanie, dlatego może być wymagany PVDF lub inny wysokowydajny polimer. W każdym przypadku złącze pozostaje najbardziej wrażliwą częścią układu.
Jak jakość połączenia determinuje integralność systemu
Rura o doskonałej odporności chemicznej jest bezużyteczna, jeśli złącze ulegnie uszkodzeniu. Połączenia spawane w tworzywach termoplastycznych powstają w wyniku stopienia powierzchni rury i kształtki. Prawidłowo wykonane połączenie jest jednorodne: bez uszczelki, bez kleju, bez połączeń mechanicznych, które mogłyby ulec degradacji. Dlatego w przypadku zastosowań chemicznych preferowane jest spawanie.
W przypadku rur HDPE i PP dominują dwie metody: wtapianie kielichowe w przypadku mniejszych średnic i elektrooporowe w przypadku złączy większych lub polowych. Elektrofuzja wykorzystuje wtryskiwany prąd elektryczny przez drut oporowy w złączce w celu stopienia obu powierzchni. Proces polega na tym, że spawarka dostarcza precyzyjne napięcie i czas. Odpowiednia zgrzewarka elektrooporowa do rur o średnicy do 160 mm może dawać powtarzalne wyniki przy stabilnej wydajności.
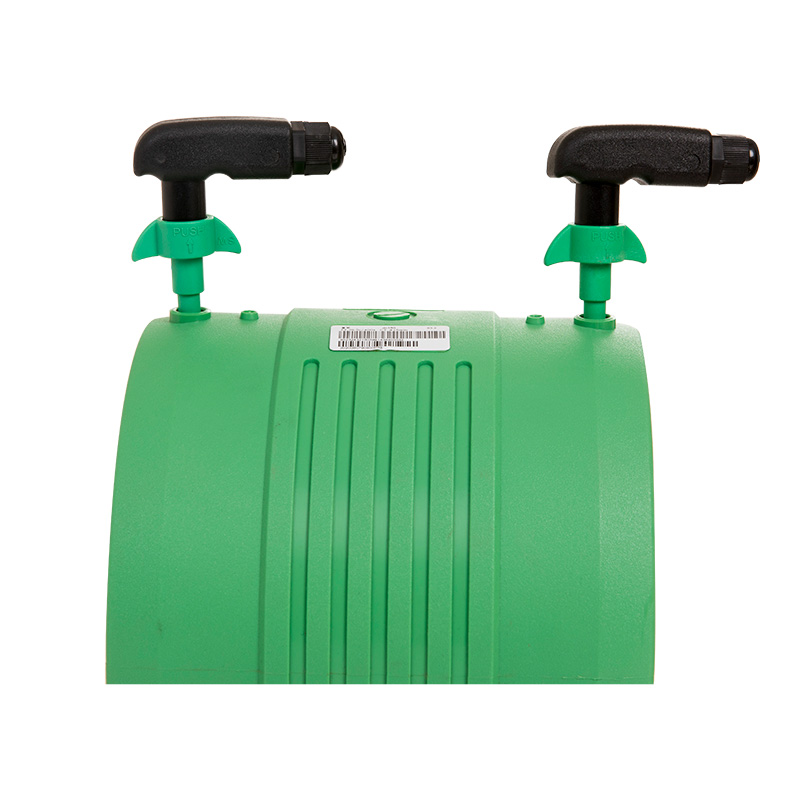 Zgrzewarka elektrooporowa do rur polietylenowych 20-160mm Maszyna ta łączy rury HDPE i PP metodą elektrooporową z możliwością regulacji napięcia i czasu dla średnic do 160mm. Jego zautomatyzowane sterowanie i monitorowanie zapewniają spójne i niezawodne połączenia w zastosowaniach wodnych i gazowych. Zobacz produkt →
Aby głębiej przyjrzeć się działaniu procesu wtapiania, możesz przeczytać o mechanizmie działania zgrzewania elektrooporowego.
Przygotowanie powierzchni to brama jakości
W przypadku elektrooporu powierzchnię rury należy oczyścić przed spawaniem. Cienka utleniona warstwa na HDPE uniemożliwia prawidłowe wiązanie stopu. Jeśli pominiesz ten krok, połączenie może wyglądać dobrze, ale pod obciążeniem chemicznym może nastąpić wyciek.
Dedykowany skrobak do rur elektrooporowych usuwa warstwę utleniającą i lekko szorstkuje powierzchnię. To małe narzędzie, które ma duży wpływ na integralność stawów. Niektóre zgarniacze są przeznaczone do rur o średnicy zewnętrznej do 400 mm, co obejmuje szeroki zakres zastosowań elektrooporowych. Odpowiednio dopasowany skrobak pomaga również uniknąć nierównej głębokości, która jest częstą przyczyną słabego wtapiania.
 Skrobak do rur HDPE do przygotowania elektrooporowego do 400 mm Skrobak usuwa utlenianie i szorstkuje zewnętrzną powierzchnię rur do 400 mm przed elektrooporem, zapewniając odpowiednią integralność złącza. Jego stała głębokość pomaga uniknąć typowych defektów stapiania. Zobacz produkt →
Kontrola temperatury jest naciskiem operacyjnym
Zgrzewanie kielichów rur PP i HDPE wymaga podgrzania rury i kształtki do tej samej temperatury przed włożeniem. Ręczne spawarki działające w oparciu o prosty termostat mogą dryfować wraz ze zmianami temperatury otoczenia. Cyfrowa zgrzewarka gniazdowa z wyraźnym wyświetlaczem temperatury przekazuje operatorowi informację zwrotną potwierdzającą, że płyta grzejna ma prawidłową nastawę.
Maszyny cyfrowe umożliwiają także wybieranie różnych ustawień temperatury dla różnych materiałów, co ma znaczenie w przypadku instalowania zarówno PP, jak i HDPE w ramach tego samego zadania. Dobra maszyna będzie miała stabilny regulator temperatury i trwałą głowicę grzejną, która utrzyma temperaturę podczas łączenia wielu złączy w rzędzie. Na przykład zgrzewarka z cyfrowym gniazdem 63 mm i wyświetlaczem temperatury LED obejmuje typowy zakres rozmiarów rur PP-R i HDPE.
 Cyfrowa zgrzewarka gniazdowa do rur PPR 63 mm z wyświetlaczem LED Maszyna ta spawa rury PPR o średnicy 63 mm z cyfrową regulacją temperatury i wyświetlaczem LED, umożliwiającym dostosowanie do różnych materiałów. Gniazda pokryte PTFE i stabilne ogrzewanie zapewniają trwałe, szczelne połączenia. Zobacz produkt →
Co jeszcze należy wziąć pod uwagę przy zakupie sprzętu spawalniczego
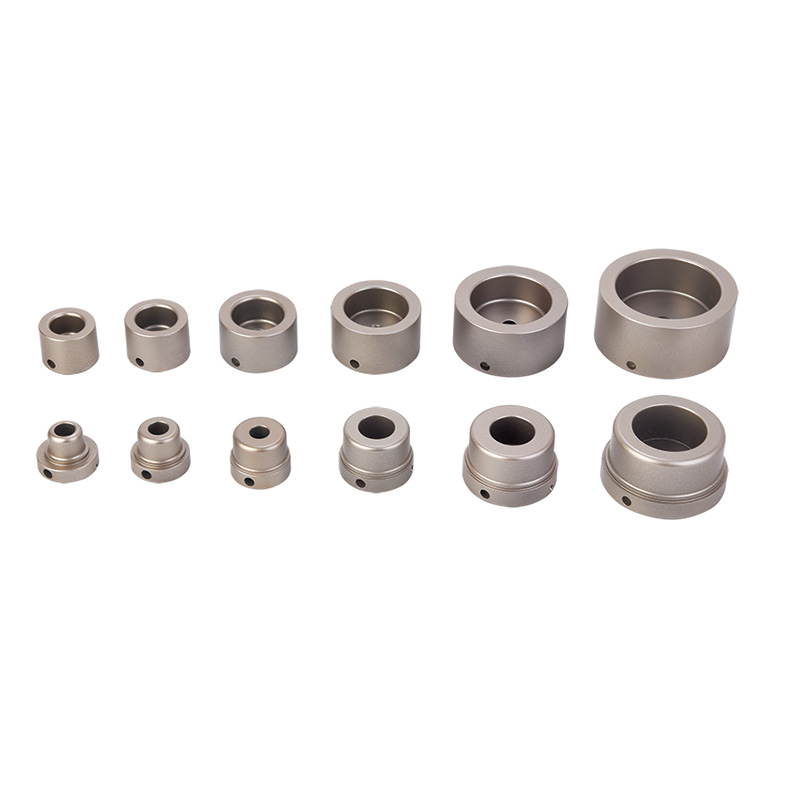
Oprócz kompatybilności chemicznej i metody łączenia zespoły zakupowe powinny ocenić bezpieczeństwo elektryczne sprzętu, dostępność wymiennych gniazd i króćców grzewczych, łatwość czyszczenia oraz doświadczenie producenta w eksporcie. Dostawca oferujący również obcinaki do rur, narzędzia do fazowania i szczypce do pierścieni zimnych może pomóc w ujednoliceniu całego zestawu instalacyjnego na jednej linii.
- Kompatybilność napięcia i wtyczki dla Twojego rynku.
- Zakres średnic rur i dostępność kielichów lub króćców grzewczych w rozmiarach metrycznych i calowych.
- Zamienne części i akcesoria grzewcze, takie jak kurtki termoizolacyjne.
- Czas reakcji serwisu gwarancyjnego i posprzedażowego.
Wybierając dostawcę, upewnij się, że sprzęt jest dostarczany z napięciem właściwym dla Twojego rynku i że dostępne są części zamienne. Spawany rurociąg jest aktywem długoterminowym; narzędzia tworzące połączenia są częścią tego zasobu.
Rurociągi odporne na chemikalia to decyzja systemowa. Materiał rur musi odpowiadać właściwościom chemicznym, ale połączenia muszą być wykonane z taką samą starannością. Wybór tworzywa termoplastycznego o doskonałej kompatybilności, odpowiednie przygotowanie powierzchni i użycie niezawodnej zgrzewarki z dokładną kontrolą temperatury daje największą szansę na szczelną i długotrwałą instalację.
Powiązane produkty


 +86-158 6813 9123
 +86-571-82432777

 Droga Yangguang nr 7, obszar przemysłowy Linpu, miasto Hangzhou, prowincja Zhejiang, Chiny
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
